Tuoteneuvonta
Sähköpostiosoitettasi ei julkaista. Pakolliset kentät on merkitty *


Kylmäsuuntainen maatalouskoneiden osat: Kestävyyden perusta
6. elokuuta 2025Mitä sinun pitäisi tietää synkronointiohjainlohkon kokoonpanosta?
6. elokuuta 2025Miksi linja-auton vaihteiston osat ovat kriittisiä ajoneuvon suorituskyvylle?
6. elokuuta 2025Hyötyajoneuvojen vaihteiston osat: Kattava opas markkinatrendeihin ja huoltoon
6. elokuuta 2025Tasainen käsivaihteiston vaihto riippuu useiden pienten tarkkuuskomponenttien yhteistoiminnasta. Yksi näistä komponenteista on synchronizer push block , a compact part used within certain synchronizer designs to help control the movement and loading of the synchronizing mechanism during gear engagement.
Although the component may look simple, its geometry, contact surfaces, dimensional consistency, and material properties can influence synchronization response and shift quality. For gearbox manufacturers, synchronizer suppliers, transmission rebuilders, and aftermarket distributors, understanding how a push block works is also important when evaluating wear, identifying replacement parts, or sourcing customized components.
Jiaxing OnRoll Machinery Co., Ltd. valmistaa synkronointi- ja voimansiirtokomponentteja autoteollisuuden sovelluksiin. Sen synkronisaattorin työntölohkon tuotanto yhdistyy kylmäsuuntaus ja sitä seuraava koneistus parantaa tuotannon tehokkuutta säilyttäen samalla komponentin vaaditut mekaaniset ominaisuudet.
A synchronizer push block is a small component located inside or adjacent to the hub-and-sleeve mechanism of certain transmission synchronizer assemblies. Sen tarkka sijainti ja muoto vaihtelevat voimansiirron ja synkronoinnin rakenteen mukaan.
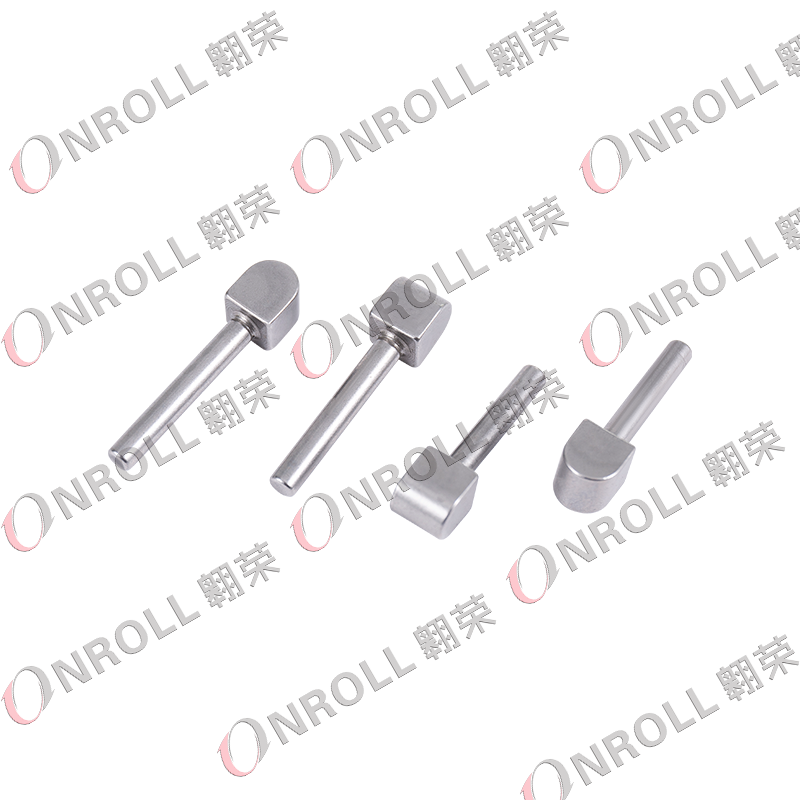
Myös terminologia voi aiheuttaa hämmennystä. Valmistajasta ja teknisistä asiakirjoista riippuen niihin liittyvät komponentit voidaan kuvata a synkronoinnin työntölohko, avain, tuki, välikappale, liukusäädin tai ohjauslohko . Näitä termejä ei pitäisi automaattisesti käsitellä keskenään vaihdettavissa olevina, koska niiden geometria ja käyttötoiminnot voivat vaihdella.
Tyypillinen synkronointikokoonpano voi sisältää:
Osien tunnistamisessa ostajien tulee siksi välttää luottamasta vain ulkonäköön. The transmission model, OEM reference, component dimensions, groove location, contact-face profile, and spring interface can all be necessary to confirm whether two visually similar push blocks are actually compatible.
When the driver moves the shift lever, the selector mechanism operates the shift fork, which moves the synchronizer sleeve toward the selected gear. Ennen kuin holkki voi täysin kytkeytyä hammaspyörän hampaisiin, synkronoijan on vähennettävä pyörivien komponenttien välistä nopeuseroa.
Työntölohkon tarkka rooli riippuu synkronoinnin suunnittelusta. In many arrangements, the key, strut, or push-block mechanism helps transfer controlled axial force within the synchronizer and assists the synchronizer ring in contacting the gear cone. Renkaan ja kartion välinen kitka kiihdyttää tai hidastaa sitten komponentteja, kunnes niiden nopeudet tulevat riittävän lähelle kytkeytymistä varten.
Yksinkertaistettu vaihtojärjestys on:
Shift fork → synchronizer sleeve movement → push block/key action → synchronizer ring and cone contact → speed matching → tooth engagement.
Oikein valmistettu työntölohko edistää siten johdonmukaista liikettä, esijännitystä ja synkronoinnin ajoitusta. Excessive clearance, distorted geometry, damaged contact surfaces, or incorrect assembly can change how quickly the synchronizer responds and may increase shift effort or engagement shock.
Huonoa vaihtamista ei kuitenkaan koskaan pitäisi katsoa pelkästään työntölohkon syyksi. Synkronointirenkaat, holkit, navat, jouset, vaihteet, vaihdehaarukat, laakerit ja vaihteiston voiteluaine voivat aiheuttaa samanlaisia oireita.
Koska työntölohko koskettaa toistuvasti muita synkronointikomponentteja, sen työpinnat voivat vähitellen kulua. Inspection is particularly important during transmission rebuilding because a damaged push block may be overlooked when attention is focused only on the synchronizer ring.
| Observed Condition | Possible Effect | What Else to Inspect |
| Kiillotettu tai upotettu kosketuspinta | Synkronisaattorin esilataus muutettu tai vastaus viivästynyt | Ring, sleeve and spring |
| Askelen kuluminen tai uran muodostuminen | Rajoitettu tai epäjohdonmukainen liike | Navan ura ja liitäntäpinnat |
| Chipped edge | Epäsäännöllinen kytkentä tai metallinen ääni | Hihan hampaat ja irtonaiset roskat |
| Bent or distorted block | Sitoutuminen ja lisääntynyt vuorotyö | Napan, haarukan ja kokoonpanon kohdistus |
| Epätasainen kuluminen | Asymmetric loading | Jousen kunto ja synkronoinnin suuntaus |
Common driving symptoms may include hard shifting, delayed engagement, gear clash, abnormal resistance at the shift lever, rattling, or incomplete synchronization. Nämä oireet ovat pikemminkin diagnostisia vihjeitä kuin todisteita push-block-vioista.
During a rebuild, technicians should compare all push blocks in the assembly, inspect the retaining springs, check free movement within the hub slots, and measure relevant clearances according to the transmission manufacturer's service specifications.
Valmistusmenetelmällä on suora vaikutus tuotantokustannuksiin, mittojen toistettavuuteen, materiaalien käyttöön ja mekaaniseen suorituskykyyn. A push block could theoretically be produced primarily through machining, but high-volume automotive production often benefits from forming the basic shape before precision finishing.
OnRoll käyttää synkronointilohkoissaan yhdistelmää kylmäsuuntaus ja koneistus . The company states that this approach is intended to reduce manufacturing cost and improve efficiency while retaining the mechanical strength required by the part.
Tyypillinen tuotantoreitti voi sisältää:
Kylmämuovaus voi tarjota paremman materiaalin hyödyntämisen kuin kokonaisen komponentin koneistaminen kiinteästä materiaalista. It can also reduce machining time in large production runs. However, complex contact surfaces and tight functional dimensions still require controlled secondary operations, which is why combining forming and machining is particularly useful for transmission components.
Jokaiselle synkronointilohkolle ei ole olemassa universaalia materiaaliluokkaa, kovuusarvoa tai mittatoleranssia. These parameters are determined by the synchronizer design, load conditions, mating components, production process, and gearbox manufacturer's drawing.
Tärkeitä ominaisuuksia ovat yleensä:
Tavoitteena ei ole vain tehdä synkronointilaitteeseen sopiva osa. Komponentin tulee myös liikkua oikein, säilyttää aiottu suhde jousen ja holkin kanssa ja pysyä mitoiltaan yhtenäisenä tuotantoerissä.
Laadunvalvonta voi siksi sisältää erityisiä mittareita, mittamittauslaitteita, profiilin tarkastusta, tarvittaessa kovuustestausta, pintatarkastuksia ja toiminnan arviointia. OnRoll operates under an IATF 16949 -laatujärjestelmä and states that its synchronizer production includes automatic dimensional and elastic testing equipment.
Ammattimaisille ostajille synkronisaattorin työntölohkon valitseminen pelkän ajoneuvon nimen perusteella ei useinkaan riitä. A single vehicle platform may use different transmissions across model years, engine options, markets, or drivetrain configurations.
The most useful information to provide a supplier includes:
Jos OEM-numeroa ei ole saatavilla, piirustus tai fyysinen näyte voi olla hyödyllisempää kuin yrittää tunnistaa komponentti yleisestä vaihteistovalokuvasta.
OEM- ja räätälöityissä projekteissa ostajien tulee myös arvioida, pystyykö toimittaja tukemaan koko prosessia valmistettavuuden tarkastuksesta ja työkaluista näytevalidointiin ja volyymituotantoon. Erän vakaa konsistenssi on erityisen tärkeä, koska synkronointikomponenttien pienet mittamuutokset voivat muuttaa kokoonpanon käyttäytymistä, vaikka yksittäiset osat näyttävät hyväksyttäviltä.
Pienet pintajäljet eivät automaattisesti tarkoita, että työntölohko on vioittunut, mutta voimakkaasti kuluneet, halkeilevat, vääntyneet tai halkeilevat osat on yleensä parempi vaihtaa kuin korjata.
Kuluneen työntölohkon koneistus voi poistaa materiaalia toiminnallisesta pinnasta ja muuttaa sen suhdetta jousen, navan, holkin tai synkronointirenkaan kanssa. Additional grinding or heat treatment may also alter the original dimensional condition. Ellei hyväksyttyä korjausspesifikaatiota ole, pienen tarkkuussynkronointikomponentin kunnostaminen voi aiheuttaa enemmän epävarmuutta kuin oikein valmistetun korvaavan osan käyttäminen.
Vaihteiston uusimisen aikana vaihtopäätösten tulisi siksi perustua valmistajan kulumisrajoihin ja tarkastuskriteereihin eikä pelkästään ulkonäköön.
A synchronizer push block is small in size but demanding in production. Tasainen muotoilu, tarkat toiminnalliset pinnat, valvotut materiaaliominaisuudet ja luotettava tarkastus vaikuttavat kaikki siihen, miten komponentti toimii synkronointikokoonpanon sisällä.
Jiaxing OnRoll Machinery Co., Ltd. supplies automotive synchronizer and transmission components and supports customers from component development through mass production. For custom push-block projects, buyers can submit an existing sample, transmission reference, OEM number, or engineering drawing for evaluation.
Need a synchronizer push block for a new or existing gearbox program?
Ota yhteyttä OnRolliin keskustellaksesi synkronointityöntölohkoista ja muista tarkkuusautojen vaihteistokomponenteista OEM-, jälkimarkkina-, jälleenrakennus- ja vaihteistovalmistussovelluksiin.
Synkronointirakenteesta riippuen työntölohko toimii holkin, navan, jousen ja synkronointirenkaan kanssa ohjatakseen liikettä ja kuormitusta synkronointiprosessin aikana. It helps the assembly reach the correct condition before full gear engagement.
Possible symptoms include harder shifting, delayed engagement, abnormal shift resistance, rattling, or gear clash. Nämä oireet voivat johtua myös synkronointirenkaista, holkeista, navoista, haarukoista, jousista, vaihteista tai voiteluongelmista, joten koko kokoonpano on tarkastettava.
Ei välttämättä. Different manufacturers use different terminology, and the geometry and function can vary between synchronizer designs. Always identify the component using the transmission model, drawing, reference number, and dimensions.
Ei ole olemassa yhtä universaalia eritelmää. Material grade, hardness, heat treatment, surface condition, and tolerances should follow the gearbox or synchronizer engineering drawing.
Cold heading can produce the basic component geometry efficiently with good material utilization, while precision machining creates critical grooves, profiles, and contact surfaces. Combining the two processes can be suitable for cost-effective volume production of precision transmission components.
Ideally provide the OEM number, transmission model, 2D drawing, 3D model, material specification, critical tolerances, expected quantity, and a physical sample when available. This allows the manufacturer to evaluate manufacturability and compatibility more accurately.
Reconditioning is possible only when an approved repair specification permits it. Removing material can change functional dimensions and synchronizer preload, so damaged precision push blocks are generally safer to replace with components that meet the original design requirements.
Sähköpostiosoitettasi ei julkaista. Pakolliset kentät on merkitty *

(+86)-191 0581 0729
(+86)-137 5830 1558